En tant que fournisseur de forets hélicoïdaux, j'ai pu constater par moi-même l'importance d'obtenir un trou lisse pendant le processus de perçage. Un trou lisse améliore non seulement la qualité du produit fini, mais réduit également le risque de dommages à la pièce et au foret lui-même. Dans cet article de blog, j'explorerai les différents facteurs qui peuvent affecter la douceur du trou percé par un foret hélicoïdal.
1. Géométrie du foret
La géométrie d'un foret hélicoïdal joue un rôle crucial dans la détermination de la douceur du trou percé. Voici quelques caractéristiques géométriques clés :
Angle de pointe
L'angle de pointe est l'angle formé par les deux arêtes coupantes à la pointe du foret. Un angle de pointe plus petit, généralement d'environ 118 degrés pour le perçage général du métal, permet au foret de pénétrer plus facilement dans la pièce à usiner. Cela entraîne moins de force appliquée au foret et à la pièce, ce qui peut conduire à un trou plus lisse. Cependant, pour les matériaux plus durs, un angle de pointe plus grand, par exemple 135 degrés, peut être plus approprié car il offre plus de résistance à la pointe du foret.
Angle d'hélice
L'angle d'hélice est l'angle entre l'axe du foret et la flûte hélicoïdale. Un angle d'hélice plus élevé facilite l'élimination des copeaux car il offre un chemin plus efficace pour que les copeaux s'échappent du trou. Lorsque les copeaux sont éliminés rapidement et efficacement, ils sont moins susceptibles d’obstruer les cannelures et de provoquer des frictions pouvant conduire à un trou rugueux. Par exemple, les forets avec un angle d'hélice élevé (environ 40 à 45 degrés) sont souvent utilisés pour percer des matériaux tendres comme l'aluminium, où l'évacuation des copeaux est une préoccupation majeure.
Largeur de marge
La marge est la bande étroite de terrain le long du diamètre extérieur du foret qui fournit un support et un guidage lorsque le foret se déplace à travers la pièce à usiner. Une marge plus large peut aider à maintenir le foret centré dans le trou, réduisant ainsi le risque de dérapage du foret et de production d'un trou irrégulier. Cependant, si la marge est trop large, cela peut augmenter la friction entre le foret et la pièce à usiner, ce qui peut entraîner un trou plus rugueux.
2. Matériau du foret
Le matériau du foret hélicoïdal a également un impact significatif sur la douceur du trou percé.
Acier rapide (HSS)
Les forets HSS sont un choix populaire pour le perçage à usage général. Ils sont relativement peu coûteux et peuvent être utilisés pour percer une variété de matériaux, notamment l'acier doux, le bois et les plastiques. Les forets HSS peuvent fournir un trou raisonnablement lisse, mais ils peuvent s'user plus rapidement que d'autres matériaux, en particulier lors du perçage de matériaux plus durs. Cette usure peut entraîner une diminution de la netteté des arêtes de coupe, entraînant un trou plus grossier au fil du temps.
Acier au cobalt
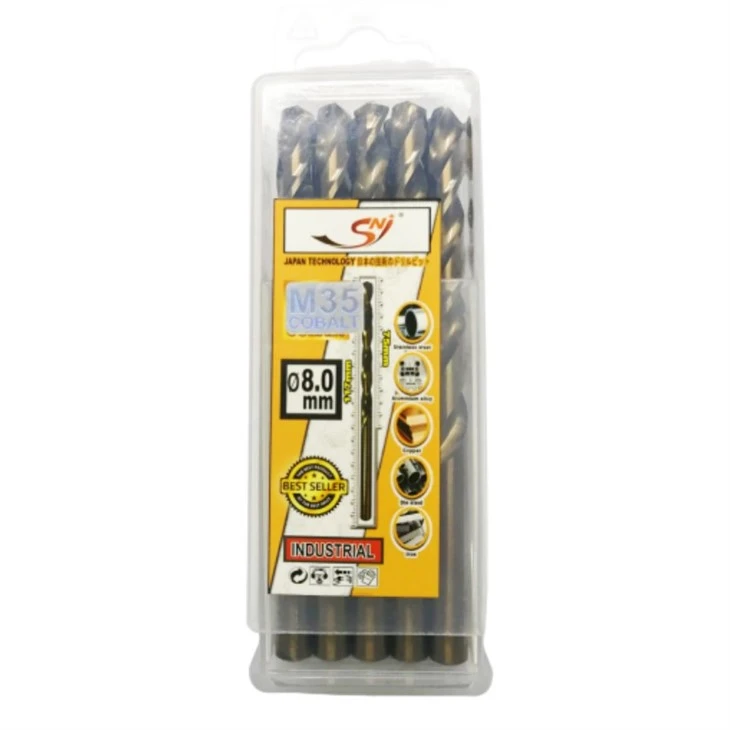
Les forets en acier au cobalt contiennent un petit pourcentage de cobalt, ce qui les rend plus durs et plus résistants à la chaleur que les forets HSS. Ils conviennent au perçage de matériaux plus durs tels que l'acier inoxydable et la fonte. La dureté accrue et la résistance à la chaleur des forets en acier au cobalt leur permettent de conserver leur tranchant pendant de plus longues périodes, ce qui peut donner lieu à un trou plus lisse, en particulier lors du perçage de matériaux durs.
Carbure
Les forets en carbure sont extrêmement durs et résistants à l'usure. Ils sont souvent utilisés pour le perçage de haute précision dans des matériaux durs comme la céramique et les aciers trempés. Les forets en carbure peuvent produire des trous très lisses en raison de leur capacité à maintenir un tranchant tranchant même dans des conditions de contraintes élevées. Cependant, ils sont plus chers que les forets HSS et en acier au cobalt et sont plus fragiles, ils nécessitent donc une manipulation prudente.
3. Matériau de la pièce
Le matériau de la pièce à percer est un autre facteur important qui affecte la douceur du trou.
Matériaux souples
Les matériaux souples comme l’aluminium et le laiton sont généralement plus faciles à percer et peuvent produire des trous plus lisses. Ces matériaux ont une moindre résistance à la coupe, ce qui signifie que le foret peut pénétrer plus facilement dans la pièce à usiner. Cependant, les matériaux tendres sont également plus sujets à la déformation. Il est donc important d'utiliser les bons paramètres de perçage pour éviter la formation de bavures et d'arêtes rugueuses.
Matériaux durs
Les matériaux durs tels que l'acier inoxydable et l'acier trempé présentent davantage de difficultés lors du perçage. Ils nécessitent plus de force pour pénétrer et le foret est plus susceptible de s’user rapidement. La dureté élevée de ces matériaux peut également faire vibrer le foret, ce qui peut conduire à un trou rugueux. Pour percer des matériaux durs en douceur, il est souvent nécessaire d'utiliser un foret fabriqué dans un matériau dur approprié (comme le carbure) et d'utiliser des fluides de coupe appropriés pour réduire la friction et la chaleur.
Matériaux composites
Les matériaux composites, tels que les polymères renforcés de fibres de carbone (CFRP), deviennent de plus en plus populaires dans diverses industries. Le perçage de matériaux composites peut être difficile car ils sont souvent une combinaison de différents matériaux aux propriétés différentes. Le foret doit pouvoir couper les fibres sans provoquer de délaminage ou d’effilochage sur les bords du trou. Des forets spécialisés aux géométries uniques sont souvent utilisés pour percer des matériaux composites afin de garantir un trou lisse.

4. Paramètres de forage
Les paramètres de perçage, notamment la vitesse, l'avance et le fluide de coupe, jouent également un rôle essentiel dans l'obtention d'un trou lisse.
Vitesse de perçage
La vitesse de perçage, mesurée en tours par minute (RPM), détermine la vitesse de rotation du foret. Une vitesse trop élevée peut provoquer une génération de chaleur excessive, ce qui peut conduire à un émoussement du foret et à un trou rugueux. D'un autre côté, une vitesse trop faible peut empêcher le foret de couper efficacement, ce qui fait que le foret frotte contre la pièce au lieu de la couper, ce qui peut également conduire à un trou rugueux. La vitesse de perçage optimale dépend du matériau du foret et de la pièce à usiner. Par exemple, lors du perçage de l'aluminium avec un foret HSS, une vitesse relativement élevée (environ 3 000 à 5 000 tr/min) peut être appropriée, tandis que pour le perçage de l'acier inoxydable, une vitesse plus faible (environ 500 à 1 500 tr/min) est généralement requise.
Vitesse d'alimentation
L'avance est la vitesse à laquelle le foret avance dans la pièce à usiner. Une vitesse d'avance appropriée est essentielle pour un trou lisse. Si la vitesse d'avance est trop élevée, le foret peut surcharger et se casser, ou il peut produire un trou rugueux en raison d'une force excessive appliquée. Si l'avance est trop faible, le foret peut frotter contre la pièce, provoquant de la chaleur et de l'usure, et aboutissant à un trou rugueux. La vitesse d'avance doit être ajustée en fonction du matériau de la pièce, du diamètre du foret et de la vitesse de perçage.
Fluide de coupe
Le liquide de coupe est utilisé pour réduire la friction et la chaleur pendant le processus de perçage. Cela aide également à éliminer les copeaux du trou. L’utilisation d’un fluide de coupe approprié peut améliorer considérablement la douceur du trou percé. Par exemple, dans le perçage des métaux, des fluides de coupe solubles dans l'eau sont couramment utilisés. Ils peuvent refroidir le foret et la pièce à usiner, réduire la friction et empêcher les copeaux de se souder au foret. Dans certains cas, le forage à sec peut être possible, mais il en résulte généralement un trou plus grossier et une durée de vie du foret plus courte que le forage avec un fluide de coupe.
5. Machine et configuration
La perceuse et la configuration ont également un impact sur la douceur du trou.
Rigidité des machines
Une perceuse rigide est indispensable pour réaliser un trou lisse. Si la machine n'est pas assez rigide, elle peut vibrer pendant le processus de perçage, ce qui peut faire dévier le foret et produire un trou irrégulier. Une perceuse bien entretenue et correctement calibrée, dotée d'une base solide et d'une broche stable, peut contribuer à garantir que le foret se déplace en douceur dans la pièce à usiner.
Fixation de la pièce
Un bon montage de la pièce à usiner est crucial. La pièce à usiner doit être solidement maintenue en place pour éviter qu'elle ne bouge ou ne vibre pendant le processus de perçage. Si la pièce à travailler bouge, le foret peut s'écarter de sa trajectoire prévue, ce qui entraînerait un trou rugueux ou mal aligné. L'utilisation de pinces, d'étaux ou d'autres accessoires appropriés peut aider à maintenir la stabilité de la pièce.
Conclusion
En conclusion, l'obtention d'un trou lisse lors de l'utilisation d'un foret hélicoïdal dépend d'une combinaison de facteurs, notamment la géométrie du foret, le matériau du foret, le matériau de la pièce à usiner, les paramètres de perçage et la configuration de la machine. En tant que fournisseur de forets hélicoïdaux, nous proposons une large gamme de forets de haute qualité, tels que leNouveau foret hélicoïdal entièrement rectifié de Type 4341 DIN 338 pour le métal,Lame de scie à pointe diamantée extrêmement tranchante, etForet hélicoïdal de finition de braise forgée par petit pain de Sinodream pour le métal, conçus pour répondre aux divers besoins de nos clients.
Si vous recherchez le foret hélicoïdal adapté à votre application spécifique ou si vous avez des questions sur la réalisation d'un trou lisse, n'hésitez pas à nous contacter pour plus d'informations et pour discuter de vos besoins en matière d'approvisionnement. Nous nous engageons à vous fournir les meilleurs produits et solutions pour vous aider à obtenir des résultats de forage optimaux.
Références
- Trent, EM et Wright, PK (2000). Découpe de métal. Butterworth-Heinemann.
- Kalpakjian, S. et Schmid, SR (2008). Ingénierie et technologie de fabrication. Salle Pearson-Prentice.
- Boothroyd, G., Dewhurst, P. et Knight, WA (2011). Conception de produits pour la fabrication et l'assemblage. Presse CRC.